
В режимах ламинарного потока зазор между мешалкой и стенкой сосуда действует как основное узкое место. От этого зависит как эффективность процесса, так и долговечность оборудования. Инженерные команды сталкиваются здесь с очень сложной задачей. Указание зазора между стенками спиральной ленточной мешалки не является стандартным выбором шаблона. Это точный расчет. Вы должны сбалансировать две конкурирующие силы. Вам необходимо мобилизовать застойные пограничные слои. Однако вы также должны снизить механические риски, такие как прогиб вала и чрезмерные затраты на обработку. Слишком широкий – и ваш продукт деградирует. Слишком туго, и лезвия катастрофически царапают стенку сосуда. Мы разработали эту статью, чтобы помочь вам разобраться в этих важнейших переменных. Мы стремимся предоставить группам инженеров и закупщиков четкую структуру. Вы узнаете, как эффективно оценивать допуски на зазоры при проектировании нестандартных смесителей.
Компромисс между процессом и механикой: более узкие зазоры улучшают теплопередачу и устраняют мертвые зоны, но экспоненциально увеличивают риск катастрофического контакта лезвия со стенкой.
Финансовые последствия: для установки сверхузкого зазора ленточного смесителя требуются прецизионные резервуары, что значительно увеличивает капитальные затраты (CapEx).
Реология определяет конструкцию: вязкость, предел текучести и термическая чувствительность жидкости должны определять характеристики зазора, а не общие отраслевые значения по умолчанию.
Динамические переменные имеют значение: реальные условия эксплуатации, такие как тепловое расширение и динамическое отклонение вала, должны рассчитываться в спецификации зазора в холодном состоянии.
Бизнес-проблема здесь острая и дорогостоящая. При смешивании в резервуарах с высокой вязкостью сильная деградация продукта часто происходит непосредственно у стенок резервуара. Причиной этих локальных неисправностей является плохая теплопередача и застой жидкости. Однако чрезмерное проектирование с учетом узких зазоров создает совершенно новые проблемы. Стремление к устранению микроскопических пробелов приводит к перерасходу бюджета проекта. Это также создает серьезные долгосрочные обязательства по техническому обслуживанию. Для безопасного решения этой проблемы необходим очень сбалансированный подход.
Вы можете измерить свой успех по трем различным критериям. Соответствие этим критериям обеспечивает надежность конструкции смесителя.
Достижение необходимой термической однородности для точной скорости нагрева или охлаждения.
Соблюдение времени смешивания строго в пределах запланированных производственных окон.
Обеспечение безопасной работы мешалки ниже критических пределов усталости без контакта с резервуаром.
Использование каталожных характеристик смесителя часто приводит к неудаче. Специализированные полимеры, густые пасты и вязкие смолы ведут себя непредсказуемо. Стандартные зазоры просто не учитывают уникальную реологию жидкости. «Стандартный» зазор может подойти для легкого сиропа. Он с треском провалится для тяжелого конструкционного клея. Инженерам приходится просматривать общие каталоги, чтобы найти настоящую эксплуатационную надежность.
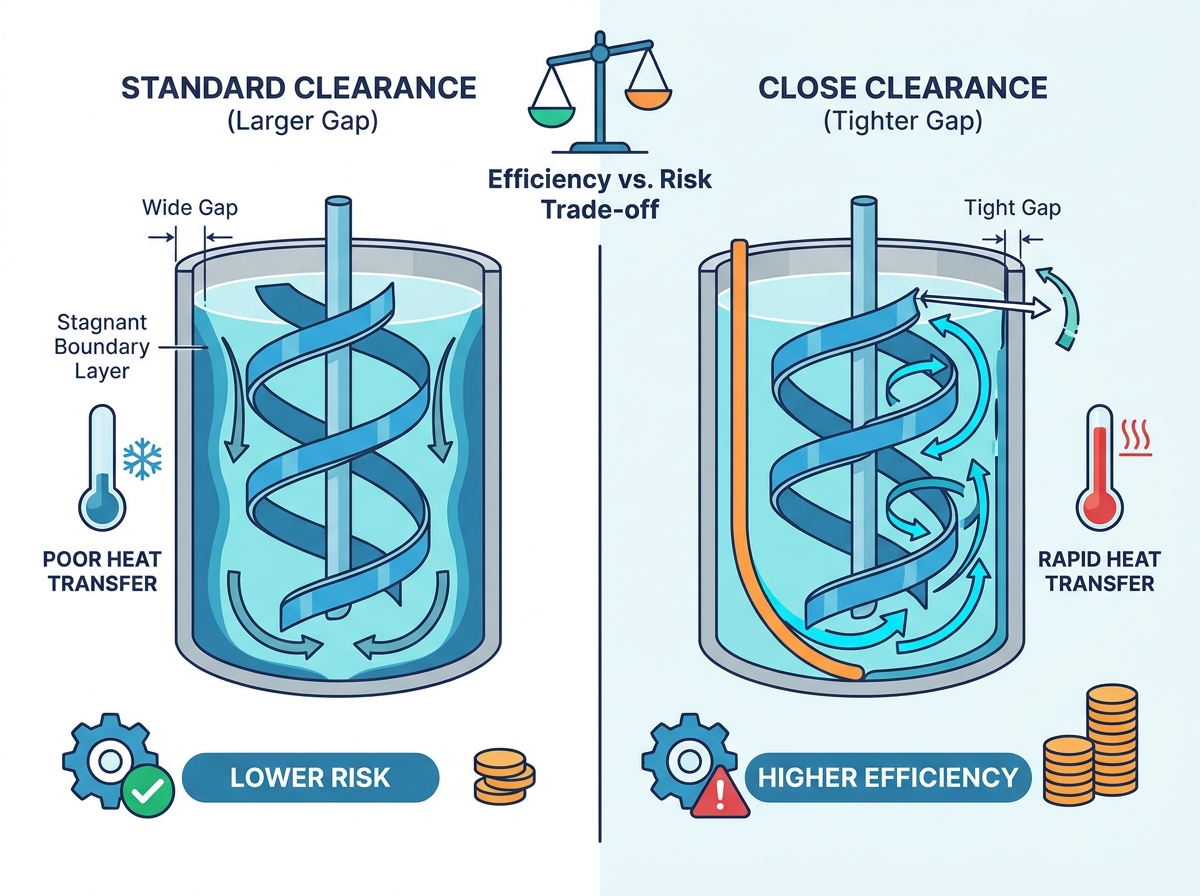
Лопасти ленты функционируют совершенно по-другому в режимах ламинарного потока. Они физически вытесняют жидкость непосредственно на границе стенки. Вместо этого турбулентные смесители в значительной степени полагаются на передачу импульса. В сценариях с высокой вязкостью передача импульса быстро прекращается. Физическое смещение становится единственным способом заставить пограничный слой двигаться. Лезвие должно проходить достаточно близко, чтобы протолкнуть жидкость внутрь.
Расстояние зазора напрямую влияет на ваше тепловое сопротивление. Толстая пленка жидкости на стенке сосуда с рубашкой действует как стойкий изолятор. Закрытие зазора значительно уменьшает толщину пленки. Такое физическое вытирание значительно повышает общую скорость теплопередачи. Это предотвращает подгорание или замерзание продукта рядом с курткой.
Поведение жидкости меняет подход к расчету зазора. Невозможно одинаково относиться ко всем густым жидкостям.
Жидкости, разжижающие сдвиг. Большие зазоры создают здесь серьезные проблемы. Высоковязкая, несдвигающаяся жидкость остается прилипшей к стенке. Разжижается только жидкость непосредственно возле лезвия. Это создает постоянный изоляционный слой толстого продукта.
Жидкости с пределом текучести: вам абсолютно необходимы перекрывающиеся поля потока. Без них ченнелинг происходит часто. Мешалка прорезает туннель в продукте. В мертвых зонах окружающий материал остается полностью неподвижным.
Вы также должны выполнить проверку реальности энергопотребления. Более узкие зазоры экспоненциально увеличивают ваши требования к крутящему моменту. Когда вы сокращаете разрыв, скорость сдвига резко возрастает. Двигатель должен давить гораздо сильнее, чтобы поддерживать вращение. Вы должны соответствующим образом увеличить размеры двигателя и надежность коробки передач. Игнорирование этого приводит к остановке двигателей и поломке валов.
Неравномерная загрузка жидкости смещает спиральную ленту от центра во время нормальной работы. Густые пасты и тесто создают весьма непредсказуемые силы. Они захватывают лезвие и тянут вал в сторону. Это динамическое отклонение напрямую влияет на запас статического зазора. Холодный зазор в 5 мм может уменьшиться до 1 мм при большой нагрузке. Вы должны точно рассчитать это отклонение.
Высокотемпературная обработка быстро меняет размеры сосуда. Вы должны рассчитать дифференциальное расширение между компонентами мешалки и стенкой резервуара. Вал из нержавеющей стали значительно расширяется при температуре 200°C. Если сосуд расширяется с другой скоростью, ваш зазор исчезает. Расчеты теплового расширения имеют решающее значение для реакций с нагревом.
«Некруглость» сосудов – это суровая производственная реальность. Катаные пластинчатые сосуды редко бывают идеально цилиндрическими. Сварочное тепло еще больше деформирует металл. Эти недостатки усложняют узкие зазоры.
Обычное изготовление оставляет на оболочке сосуда рябь и небольшие овалы.
Установка зазора в 2 мм в резервуаре диаметром 3 метра требует дорогостоящего производства.
Для достижения этой цели требуется специализированное горизонтальное растачивание и фрезерование по индивидуальному заказу.
Эта прецизионная обработка увеличивает первоначальные капитальные затраты.
Скребок металла о металл мгновенно портит целые партии. Это приводит к серьезным механическим повреждениям мешалки и резервуара. При очистке также в продукт попадает опасная металлическая стружка. В фармацевтических или химических партиях высокой чистоты это загрязнение является катастрофическим. Вы потеряете партию и столкнетесь с длительными простоями оборудования на ремонте.
Выбор правильного зазора ленточного смесителя требует оценки трех различных категорий. Вы должны привести требования вашего процесса в соответствие с производственными реалиями. Мы обрисовываем компромиссы в сравнительной таблице ниже.
Таблица: Категории зазоров смесителя и пригодность для применения
Категория разрешения | Типичный диапазон разрыва | Лучшее применение | Основные ограничения |
|---|---|---|---|
Категория 1: Стандартный зазор | От 5% до 10% диаметра сосуда | Умеренная вязкость; процессы, в которых отсутствуют строгие требования к теплопередаче; ограниченные бюджеты. | Более медленное время смешивания; высокая вероятность локального перегрева куртки. |
Категория 2: Закрытый зазор | От 1% до 3% диаметра сосуда | Чрезвычайно высокая вязкость (>500 000 сП); очень термочувствительные материалы. | Высокая стоимость внедрения; требуются более тяжелые валы и прецизионные внутренние детали. |
Категория 3: Очищенная поверхность | Физический контакт через скребки | Материалы припекаются или примерзают к стене; реактивные термоклеи. | Представляет изнашиваемые детали; увеличивает время простоя при обслуживании; возможное выделение твердых частиц. |
Категория 1 представляет собой базовый уровень отрасли. Идеально подходит для средней вязкости. Вы выбираете этот вариант, когда в процессах отсутствуют строгие требования к теплопередаче. Он хорошо работает для приложений, требующих ограниченных капитальных затрат. Однако он имеет определенные ограничения. Вы испытаете более медленное время смешивания. Вы также сталкиваетесь с высокой вероятностью локального перегрева куртки.
Категория 2 требует точного машиностроения. Подходит для очень высоких вязкостей, превышающих 500 000 сП. Это необходимо для термочувствительных материалов, требующих быстрой теплопередачи. Стоимость внедрения, несомненно, высока. Вам нужны более тяжелые валы, чтобы противостоять прогибу. Вам также потребуются высококачественные подшипники и прецизионные внутренние детали сосудов.
Категория 3 предполагает физический контакт через скребки из ПТФЭ или UHMW. Подходит для материалов, запекающихся или замерзающих на стене. Он хорошо подходит для липких пищевых продуктов или реактивных клеев-расплавов. Однако компромиссы значительны. Он вводит в судно изнашиваемые детали. Это увеличивает время простоя при обслуживании. Это также повышает риск потенциального попадания частиц в партию.
Вы должны предоставить OEM-производителям смесителей полные и точные данные. Предоставьте полные кривые реологии вашей жидкости. Показатели вязкости в одной точке обманывают инженеров и приводят к ухудшению конструкции. Укажите удельный вес, максимальные рабочие температуры и целевое время партии. Чем больше данных вы предоставите, тем лучше поставщик сможет рассчитать разрыв.
Оценка предложений поставщиков требует тщательного изучения. Требуйте прозрачности в отношении расчетов биения вала. Спросите, как именно они определяют прогиб при максимальной нагрузке. Тщательно проверьте допуски изготовления сосудов. Их гарантии зазора должны учитывать овальность. Если обещают зазор в 3 мм, спросите, как они обрабатывают сосуд, чтобы гарантировать это.
Внедрение и внедрение требуют тщательного тестирования. Заводские приемочные испытания (FAT) абсолютно не подлежат обсуждению. Вы должны провести испытания на «сухую работу» на предприятии поставщика. Используйте щупы для проверки холодных зазоров вручную. Вручную поверните вал, чтобы проверить наличие затруднительных мест. Сделайте это до того, как поставщик отправит устройство на ваше предприятие.
Оптимизация зазора между стенками спиральной ленточной мешалки, по сути, является упражнением по управлению рисками. Вы должны сопоставить повышение тепловой эффективности с риском механических отказов. Наилучшая отдача от инвестиций достигается при строгом соответствии. Выровняйте допуск на зазор непосредственно в соответствии с реологическими и температурными требованиями жидкости. Никогда не выбирайте вслепую максимально возможный разрыв.
Мы настоятельно рекомендуем проконсультироваться со специализированными инженерами по микшированию на ранних этапах проекта. Сначала запустите модели вычислительной гидродинамики (CFD). Прежде чем дорабатывать какие-либо крупномасштабные спецификации, проводите пилотные испытания. Принятие этих мер предотвращает катастрофические сбои и обеспечивает долгосрочный эксплуатационный успех.
Прежде чем обращаться к поставщикам, тщательно проверьте текущие данные о реологии жидкости.
Четко определите свои непреложные цели по теплопередаче и время обработки партии.
Запросите расчеты динамического прогиба у своих поставщиков на этапе предложения.
Обязательно выполняйте физические проверки щупом во время заводских приемочных испытаний.
Ответ: Универсального стандарта не существует. Типичные диапазоны составляют от 1% до 10% диаметра рабочего колеса. Точное количество во многом зависит от размера резервуара, возможностей обработки и вязкости жидкости. В стандартных приложениях используются более широкие зазоры, тогда как процессы с высокой вязкостью или термочувствительностью требуют более жестких допусков.
Ответ: Более узкие зазоры резко увеличивают скорость сдвига на стенке сосуда. Этот повышенный сдвиг требует гораздо более высокого крутящего момента для поддержания вращения. Следовательно, вам нужен двигатель большей мощности и более мощные коробки передач. Это напрямую влияет на ваши эксплуатационные затраты на электроэнергию и первоначальные размеры оборудования.
О: Скребки необходимы только в том случае, если ваш продукт запекается, кристаллизуется или полностью застаивается у стенки, несмотря на малые зазоры. Они увеличивают затраты на техническое обслуживание и вводят изнашиваемые детали. Вы должны оценивать их строго в крайнем случае для улучшения теплопередачи.
О: Редко, если только вы не замените мешалку полностью. Модификация существующего сосуда обычно нецелесообразна из-за существующей овальностью. Увеличение диаметра ленты требует тщательного перерасчета существующих ограничений вала и редуктора. Зачастую более рентабельно разработать новую систему.


